简体中文
För en ingenjör som specificerar sammankopplingar, en inköpschef som köper lagerburar eller en produktdesigner som optimerar värmeavledning, representerar kopparstämplingsdelar ofta en konvergens av prestanda och tillverkningsbarhet som få andra komponenttyper kan matcha. Utmaningen är inte om koppar kan stämplas, utan hur man väljer rätt legering, definierar toleranser som balanserar kostnad och funktion och ställer rätt frågor till leverantörerna innan det första verktyget skärs.
Vad är kopparstämplingsdelar?
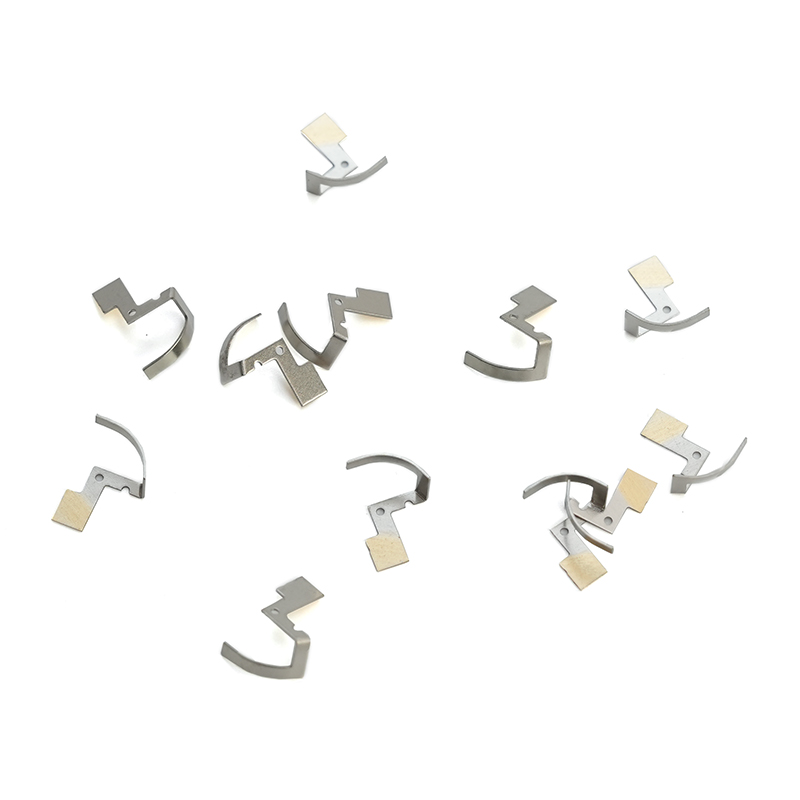
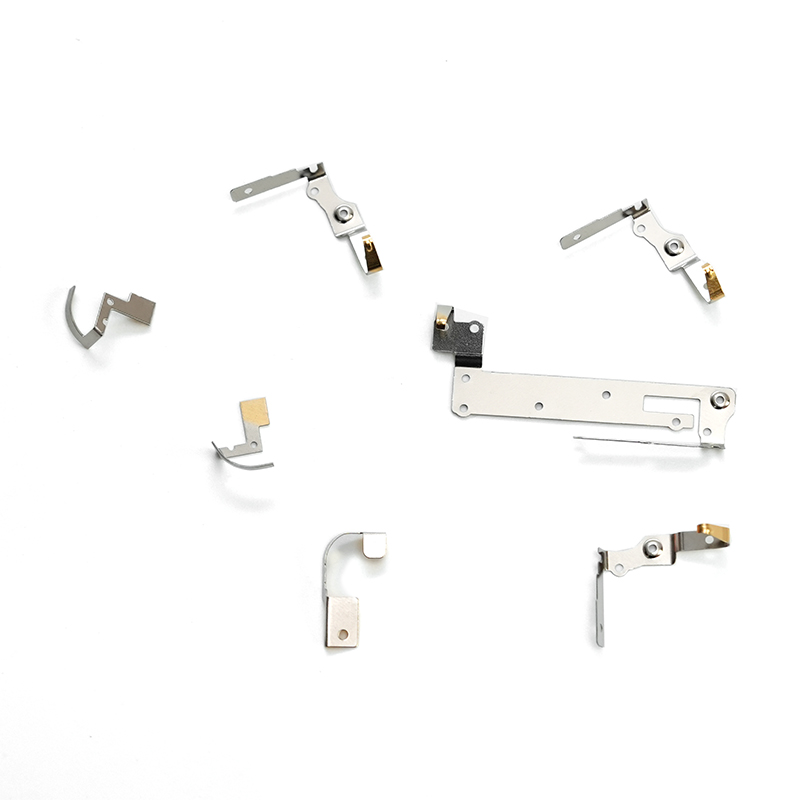
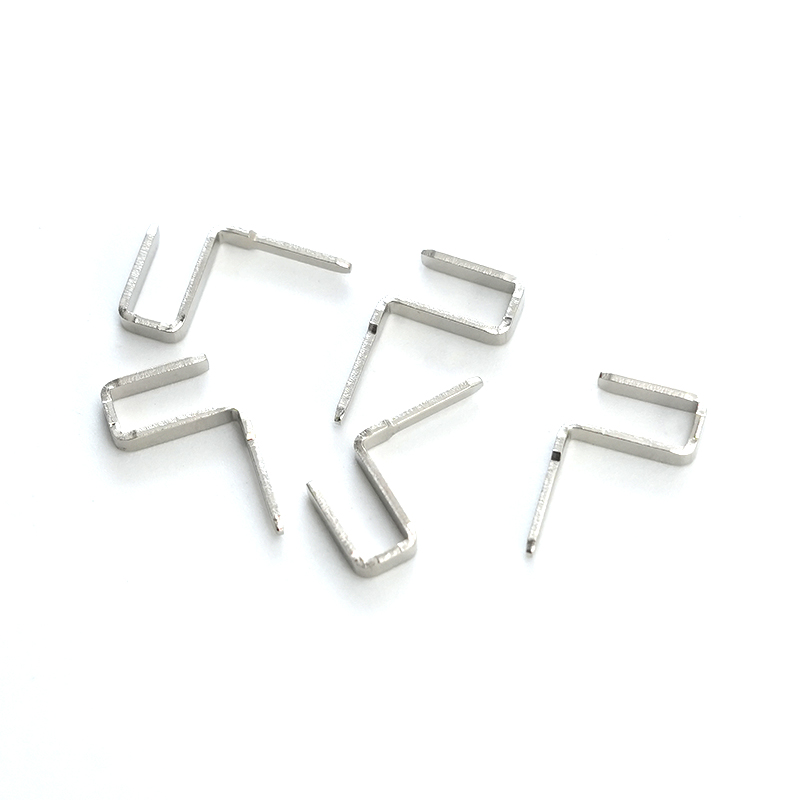
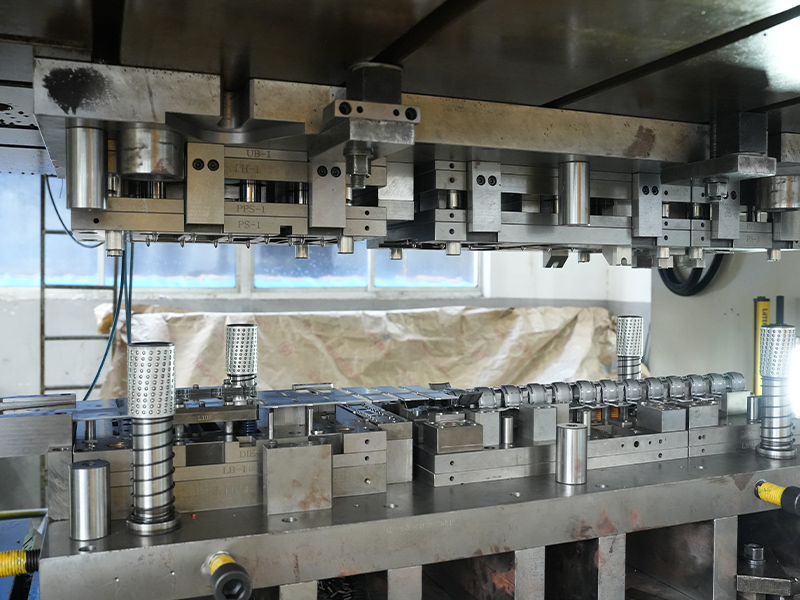
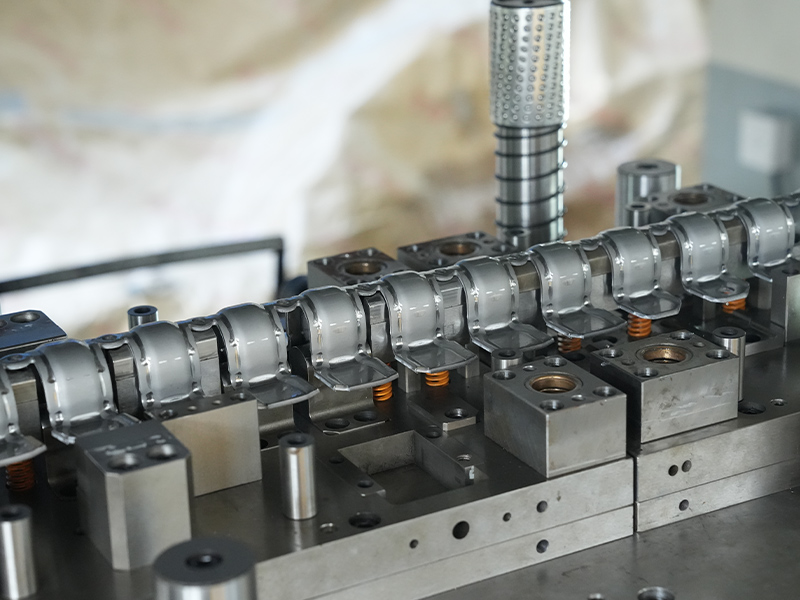
Kopparstämplade delar är precisionsmetallkomponenter som tillverkas genom att mata koppar- eller kopparlegeringsband genom en progressiv eller sammansatt stansform under högt tonnage. Remsan är blank, genomborrad, böjd, ritad och myntad i en sekvens av stationer, ofta med hastigheter som överstiger 200 slag per minut. Resultatet är en nätformad del som uppfyller snäva dimensionskrav med minimal sekundär bearbetning – avgörande i högvolymselektriska, fordons- och industriella applikationer.
Processöversikt
Tillverkningssekvensen börjar med kopparband, vanligtvis mellan 0,05 mm och 3,0 mm tjockt, matat från en spole till en press. En progressiv matris utför flera operationer i ett enda slag. Processens kontinuerliga karaktär möjliggör konsekvent repeterbarhet från del till del och stödjer årliga volymer från 100 000 till tiotals miljoner stycken. Nyckelsteg inkluderar styrning för exakt inriktning, blankning av den yttre profilen, formning av funktioner som radier eller präglingar och separering av den färdiga delen från bäraren. Avancerade verktyg integrerar in-die avkänning och vision system för att fånga avvikelser i realtid.
Varför välja koppar?
Koppars elektriska ledningsförmåga (upp till 100 % IACS för rena kvaliteter) gör det till det valda materialet för strömförande komponenter. Dess värmeledningsförmåga, cirka 20 gånger den hos rostfritt stål, drar bort värme från känsliga kopplingar i kraftmoduler och LED-enheter. Dessutom erbjuder koppar naturlig korrosionsbeständighet utan behov av skyddande plätering i många inomhusmiljöer, och dess höga formbarhet tillåter formning till komplexa former som skulle spricka mindre formbara material. Jämfört med aluminium eliminerar kopparstämplingsdelar risken för galvanisk korrosion när de kopplas ihop med kopparledare och reducerar termineringsfel under produktens livscykel.
Att välja rätt kopparlegering
Att välja en legering är det enskilt mest avgörande beslutet i specifikationsprocessen. Elektriska, mekaniska, termiska och ekonomiska faktorer måste vägas mot den avsedda driftsmiljön. De tre vanligaste stämplade kopparfamiljerna - ren koppar, mässing och fosforbrons - har var och en en distinkt avvägningsprofil.
Ren koppar, mässing, fosforbrons
| Legering | Konduktivitet (%IACS) | Typisk UTS (MPa) | Duktilitet | Primär fördel |
|---|---|---|---|---|
| C11000 (ETP koppar) | 100 | 220–310 | Utmärkt | Högsta elektrisk/värmeledningsförmåga |
| C26000 (patron mässing) | 28 | 310–580 | Bra | Bearbetbarhet och kostnadsbalans |
| C51000 (fosforbrons) | 15 | 470–690 | Måttlig | Utmattningsmotstånd och fjäderegenskaper |
Ren koppar (C11000) är oöverträffad för samlingsskenor, kraftdistributionskontakter och kylflänsar där minimalt spänningsfall eller maximal värmeöverföring krävs. Dess låga sträckgräns begränsar emellertid dess användning i fjäderbelastade kontakter. Mässing (C26000) erbjuder en gynnsam balans mellan styrka, korrosionsbeständighet och lägre råmaterialkostnad, vilket gör den idealisk för kontakter, terminaler och dekorativa industriella beslag. Fosforbrons (C51000) ger den bästa kombinationen av fjäderegenskaper och utmattningslivslängd, beroende på miljarder elektriska kontaktfjädrar och EMI-skärmande fingrar varje år. Denna legerings förmåga att upprätthålla kontaktkraft under tusentals parningscykler gör den oumbärlig i kontakter och reläuttag.
Materialvalsfaktorer
Utöver konduktivitet och hållfasthet bör urvalsmatrisen inkludera formbarhet (begränsningar av R/t-förhållandet), motståndskraft mot spänningsavslappning vid förhöjd temperatur och kompatibilitet med efterföljande pläterings- eller svetsprocesser. För en CPU-kylfläns dominerar termisk diffusivitet och enkel lödning; för en lagerhållare har utmattningshållfasthet vid cyklisk belastning och oljekompatibilitet prioritet. Genom att börja med det dominerande felläget i applikationen – elektrisk överhettning, mekanisk brott eller korrosion – minskar legeringsfältet snabbt och förhindrar överspecifikationer som driver upp materialkostnaderna.
Design och tillverkningsöverväganden
Även ett optimalt val av legering kommer att misslyckas med att leverera utbyte och kvalitet om detaljens geometri ignorerar grunderna för plåtdeformation. Ett tidigt samarbete mellan konstruktören och stämplingsleverantören kan förkorta ledtiden för verktyg och undvika kostsamma fältfel.
Böj radie och fjädring
En minsta inre böjradie på en materialtjocklek är en säker utgångspunkt för de flesta kopparlegeringar, men snävare radier är möjliga i glödgade material med kornriktningen gynnsamt orienterad. Återfjädring – den elastiska återhämtningen som gör att den böjda vinkeln öppnas efter att stansen dras tillbaka – måste kompenseras i verktygsgeometrin. Kopparlegeringar uppvisar vanligtvis mindre återfjädring än rostfritt stål, men fosforbrons kan kräva överböjningsvinklar på 2° till 6° beroende på temperament. Förutsägelse av återfjädring med hjälp av finita element-simulering minskar försöksupprepningar och säkerställer dimensionsstabilitet över spolpartiet.
Toleranser och precisionskontroll
Progressiv stämpling kan rutinmässigt hålla dimensionella toleranser på ±0,05 mm på kritiska egenskaper, med snävare gränser som kan uppnås genom in-die coining eller rakningsstationer. Kraven på hålstorlek, stigningsavstånd och planhet bör ses över mot industristandarder som ISO 2768. För tunnväggiga kopparlagerburar, till exempel, bestämmer bibehållande av konsekvent väggtjocklek och koncentricitet inom 10 µm burens dynamiska balans och ljudnivå i precisionsmotorapplikationer. En leverantör med egen verktygsdesign och CNC-slipningskapacitet är bättre positionerad för att hålla mikrotoleranser över miljontals träffar.
Ytbehandling och efterbehandling
Många kopparstämplar används som de är bildade, beroende på den naturliga korrosionsbeständigheten. När ytterligare skydd eller lödbarhet krävs, appliceras elektropläterad tenn, silver eller nickel med selektiva eller övergripande pläteringsprocesser. Passiveringsbehandlingar och lackbeläggningar är vanliga för mässingskomponenter avsedda för synliga eller tuffa miljöer. Stämplingsleverantören bör validera pläteringsvidhäftningen genom termisk chocktestning och mäta beläggningens tjocklek i mikrosektioner.
Typiska tillämpningar av kopparstämplingsdelar
Mångsidigheten hos stansade kopparkomponenter återspeglas i deras närvaro i olika branscher, från nanometerskaliga chip-sammankopplingar till tunga industriella ställverk. Följande exempel representerar högvärdiga applikationer där koppars egenskaper direkt möjliggör produktprestanda.
Elektriska och elektroniska komponenter
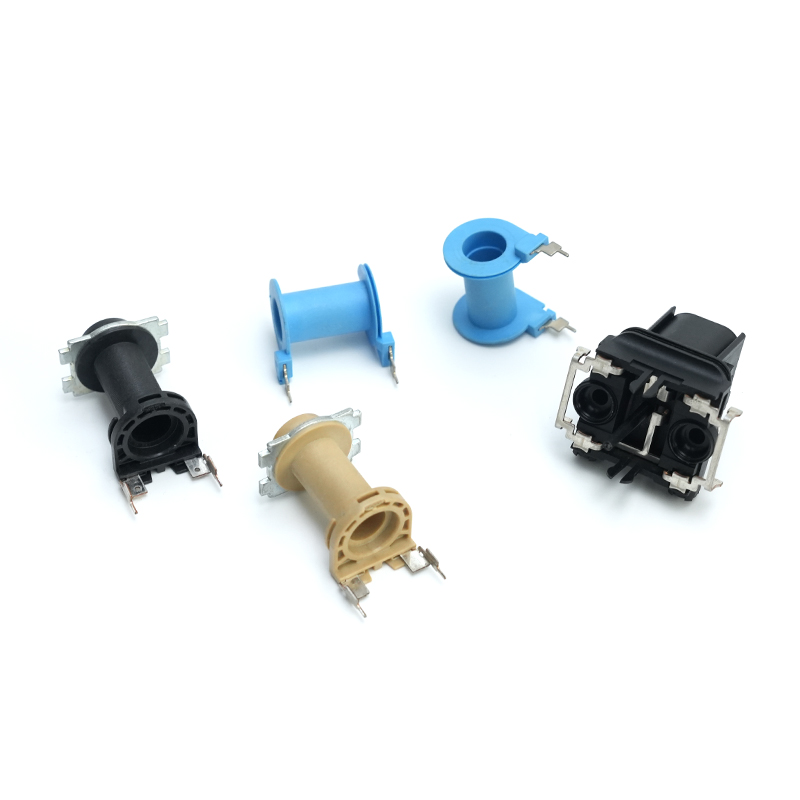
Över 60 % av kopparförbrukningen i stämplad form hamnar i eldistribution och elektronisk sammankoppling. Anslutningsplintar, säkringsklämmor, jordband och EMI/RFI-sköldar produceras i miljarder årligen. Stämplade kontakter i fosforbrons är ryggraden i modulära kontakter och smartkortläsare, där konsekvent insättningskraft och långsiktig tillförlitlighet inte är förhandlingsbara.
Bil- och industrilager
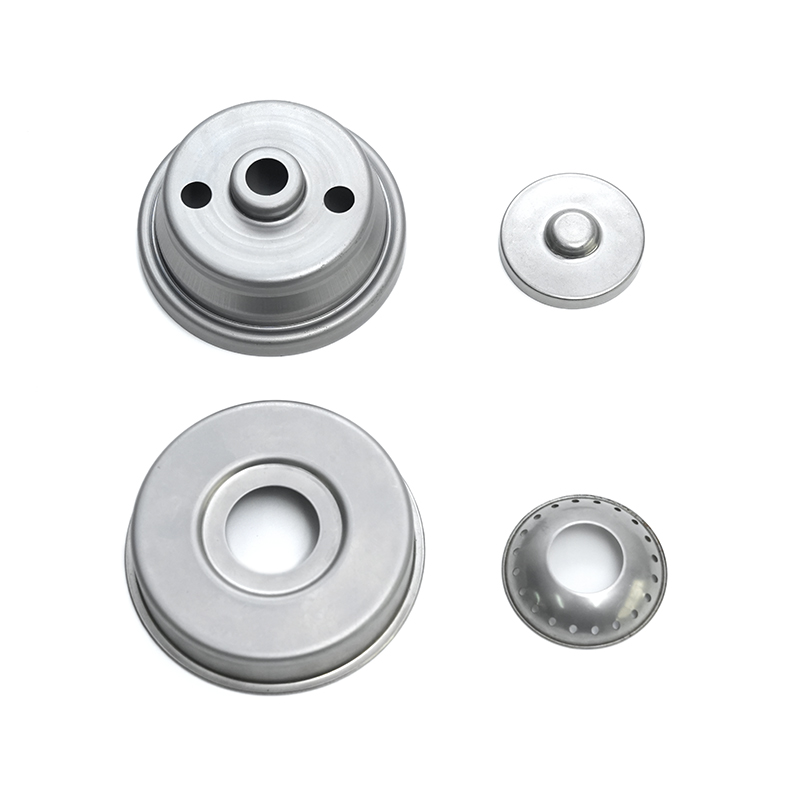
Kopparlegeringsstämplingar spelar en kritisk men ofta osynlig roll i roterande utrustning. Tunnväggiga lagerhållare i koppar behåller rullande element i höghastighetslager för elmotorer, vilket kombinerar låg vikt med utmärkt smörjmedelskompatibilitet. Mässingslagrade dammlock och tätningshållare skyddar mot kontaminering samtidigt som de bibehåller exakt axiell placering. Dessa komponenter måste motstå centrifugalkrafter, termisk cykling från -40 °C till 150 °C och miljontals rotationscykler utan deformation.
Värmehanteringslösningar
Från CPU-kylflänsar till krafthalvledarbasplattor, stansade koppardelar ger den termiska vägen som krävs för att hålla korsningstemperaturerna inom säkra driftsgränser. Skivade eller stansade kopparfenarrayer erbjuder stor yta och lågt tryckfall på luftsidan, vilket är avgörande för serverkylning. Möjligheten att stämpla intrikata fengeometrier och sedan löda eller hårdlöda dem på värmerör visar den mängd kompletterande processer som en kompetent stämplingsleverantör kan samordna.
Inköp av kopparstämplingsdelar: En köparens checklista
Ett väl förberett RFQ-paket påskyndar citeringsnoggrannheten och avslöjar en leverantörs tekniska djup innan verktygsinvesteringar görs. Följande avsnitt beskriver vilken information som ska sammanställas och hur man bedömer tillverkningskompetens.
Vad du ska förbereda innan du begär en offert
- Detaljerad 2D-ritning och 3D CAD-modell: Inkludera alla kritiska dimensioner, toleranser och referenser.
- Materialspecifikation: Legeringskvalitet, temperament (t.ex. H02, H04) och eventuella leverantörscertifieringar.
- Årlig volym och leveranskadens: Kvantifiera huruvida delen är en artikel i stadig körning eller taggig projektbaserad efterfrågan.
- Krav på ytfinish: Ange om ren koppar är acceptabelt eller om gränser för plätering, passivering eller rengöringsrester gäller.
- Applikationsmiljö: Drifttemperaturintervall, exponering för kemikalier och matchande delmaterial avslöjar latenta risker som påverkar material- och pläteringsval.
Kvalitetsverifiering och certifieringar
En kompetent kopparstämpelleverantör kommer att demonstrera statistisk processkontroll genom processkapacitetsindex (Cpk ≥ 1,33 för kritiska egenskaper) och upprätthålla ett ISO 9001-certifierat kvalitetsledningssystem. För säkerhetskomponenter av fordonskvalitet lägger IATF 16949-certifieringen till ett extra lager av defektförebyggande och spårbarhet. Inkommande materialcertifikat bör visa överensstämmelse med ASTM B152 eller motsvarande, och partispårbarhet tillbaka till bruket är standardförväntningar. Inspektionsrapporter från första artikeln som innehåller fulldimensionell layout, konduktivitetsmätningar och mikrografiskt tvärsnitt av stämplade kanter ger objektiva bevis på processens mognad.
Utvärdera leverantörskapacitet
Utöver priset per styck, bedöm bredden av intern verktygsdesign och tillverkning, presstonnageintervall (vanligtvis 25 till 400 ton för kopparstämpling) och sekundära operationer som gängning, nitning eller automatisk optisk inspektion. En leverantör som designar sina egna progressiva formar och underhåller en verktygshistorikdatabas kan reagera snabbare på designändringar och proaktivt schemalägga verktygsunderhåll. Leta efter dokumenterad erfarenhet av att producera tunnväggiga kopparlagerburar, intrikata kylflänsar eller kontinuerliga kontaktremsor av fosforbrons – dessa applikationer kräver djup materialkunskap och processkontroll som generiska stämplingshus saknar.
Precisionsstämpling av koppar sitter i skärningspunkten mellan materialvetenskap, verktygsteknik och volymtillverkningsekonomi. Genom att förankra specifikationen till det dominerande funktionskravet och tidigt ställa detaljerade processfrågor till leverantörer kan ingenjörs- och inköpsteam säkra komponenter som uppfyller prestationsmålen utan dolda kostnadspremier. De bästa kopparstämplingsresultaten kommer från design-tillverkningspartnerskap där leverantörens material- och verktygsexpertis är engagerad från idéstadiet och framåt.