简体中文
Nybörjare
Hem / Nybörjare / Branschnyheter / En praktisk guide till järnstämpeldelar: material, process och val av leverantör

När ett stämplat järnfäste anländer till en produktionslinje är det första en erfaren inspektör kontrollerar inte den tryckta dimensionen. Det är kantkvaliteten, planheten över ytan och om böjningen är sann. Alla tre berättar om leverantören förstod delen som en monteringskomponent, inte bara en platt form. I vår stämpelbutik har vi sett många ritningar som ser enkla ut men som kräver materialkunskap och matriserfarenhet för att göra rätt.
Prestandan hos en järnstämpeldel beror på materialkvalitet, formdesign och processkontroll. Den kombinationen avgör om delen överlever vibrationer, tryck och temperatur i applikationen. Om din leverantör bara får rätt på en av dessa faktorer kommer delen att misslyckas på ett sätt som är svårt att upptäcka förrän den redan är installerad.
En järnstämpeldel är en komponent som framställs genom att mata platt spole eller plåt in i en stanspress, där en formsats skär, böjer eller formar materialet. I industriella samtal omfattar kategorin vanligtvis lågkolhaltigt stål, kolstål, fjäderstål och ibland rostfritt stål. Processen producerar enkla brickor, monteringsfästen, packningar och mekaniska höljen, såväl som komplexa former med snäva dimensionskrav.
Det som skiljer järnstämpling från allmän plåttillverkning är repeterbarhet. När tärningen väl är bevisad ger varje slag samma tvärsnitt med minimal variation. Den konsekvensen är anledningen till att tillverkare av bil-, elektronik- och medicinsk utrustning använder stämplade delar för stora produktionsvolymer. För en bredare förklaring av processen och dess fördelar, se vår översikt över användning av järnstämpeldelar och tillverkningsprocessen.
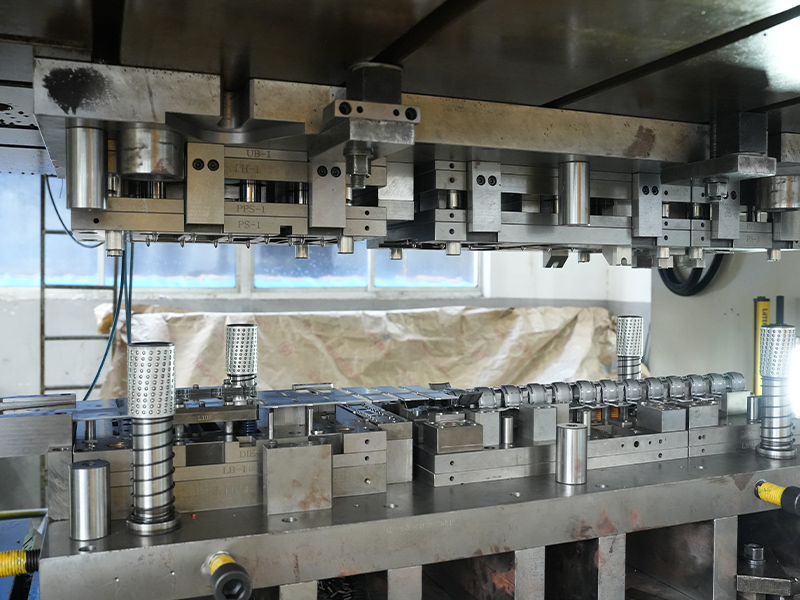
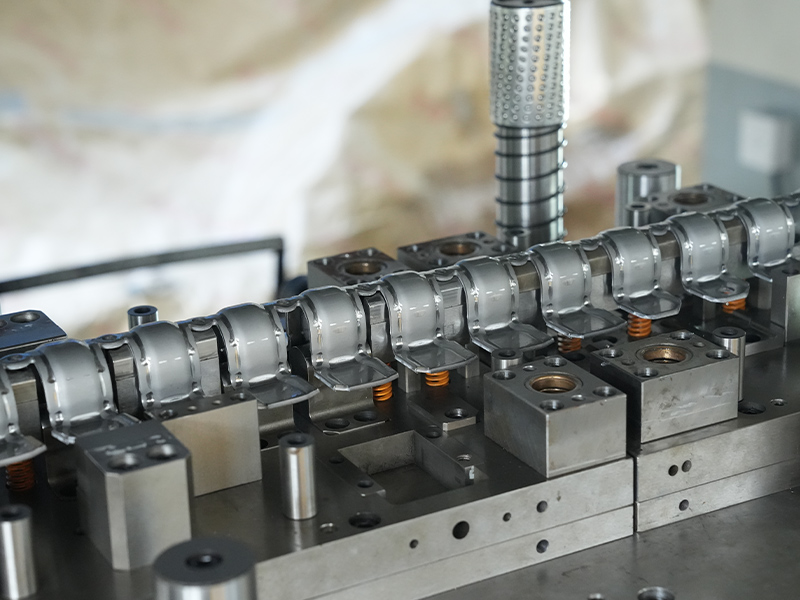
Sekvensen börjar med en spole eller blank, och varje operation sker i formen. Blankning och håltagning tar bort den yttre profilen och de inre hålen. Böjning och teckning omformar metallen. En enkel tärning utför en operation; en progressiv form bär remsan genom flera stationer och bildar hela delen i en enda presscykel.
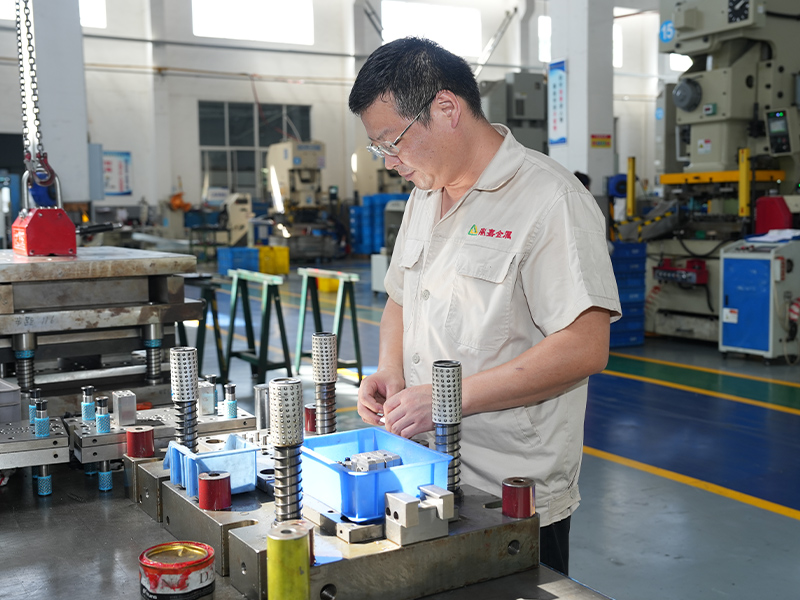
Formdesign är där stämplingskostnad och kvalitet faktiskt bestäms. En erfaren tillverkare kan justera böjningsmånen, flytta ett pilothål eller göra om remslayouten innan något stål skärs. På Changzhou Dingjia Metal Technology designar, bygger och underhåller vi våra egna formar. Det håller ändringscyklerna korta och hjälper produktionsteamet att förstå exakt varför en funktion måste kontrolleras.
Vårt pressrum har 24 pressar och klarar stämplingar som kräver upp till 500 ton kraft. Fabriken upptar 5 400 kvadratmeter och vi lade till ytterligare 1 500 kvadratmeter 2024 för att utöka den sekundära verksamheten. Denna skala är användbar för kunder som behöver mer än en enskild prototyp; det låter oss köra progressiva verktyg i produktionshastigheter samtidigt som vi har utrymme för små serier.
Den vanligaste ursäkten för en misslyckad stämplad del är "vi bad om järn." Utan materialkvalitet kan en stämplingsleverantör inte förutsäga böjbarhet, kantkvalitet eller om detaljen kommer att överleva sin belastning. Tabellen nedan jämför de huvudsakliga järnbaserade familjerna som används vid stämpling.
| Materialfamilj | Typiska betyg | Vad du kan förvänta dig | Vanliga stämplade delar |
|---|---|---|---|
| Lågkolhaltigt stål | DC01, SPCC, Q195 | Bra formbarhet, låg kostnad, lätt att plåta; lägre hållfasthet än högre kolhalter. | Fästen, monteringsplattor, lock, kapslingar. |
| Kolstål | Q235B, S275JR | Högre styrka och styvhet; mindre förlåtande i snäva kurvor än lågkolhaltigt stål. | Bärande fästen, ramar, flänskomponenter. |
| Fjäderstål | 65Mn, Ck67 | Hårdhet, elasticitet och utmattningsbeständighet efter värmebehandling. | Clips, fjädrar, sätesjusteringsplåtar, stansade metallsplitter. |
| Rostfritt stål | 304, 316, 410 | Korrosions- och värmebeständighet; styrka med tunnare väggpartier. | Packningar, värmesköldar, turbotätningsringar, fästen. |
Om delen kommer att vara förzinkad eller fosfaterad, var uppmärksam på basytan. Skala, oljerester eller fläckar i råspolen kommer att dyka upp efter plätering. Graden påverkar också mängden återfjädring: ett höghållfast material kan kräva en liten formkompensation, och tjockleken måste hålla sig inom toleransen för att formen ska fungera korrekt. Tänk också på kornriktningen; böjning parallellt med rullriktningen kan spricka på en skarp radie, så en bra leverantör kommer att justera matningsriktningen när det är möjligt.
De största användarna av järnstämpeldelar är tillverkare av fordon, elektronik, industriell utrustning och medicintekniska produkter. Anledningen är enkel: stansning ger den dimensionella konsistens som monteringslinjer förlitar sig på, till en kostnad per del som bearbetningen inte kan matcha för stora volymer.
Fästen, sätesjusteringsplåtar, momentomvandlarkomponenter, turbotätningspackningar och värmesköldar är typiska stämplade delar. En stansad järnpackning i en ventil eller pump måste sitta plant och komprimera jämnt; eventuell vågighet skapar en läckbana. För en närmare titt på vanliga mönster, vår produktsida för en stansad järnpackning visar hur en produktionsklar del ser ut.
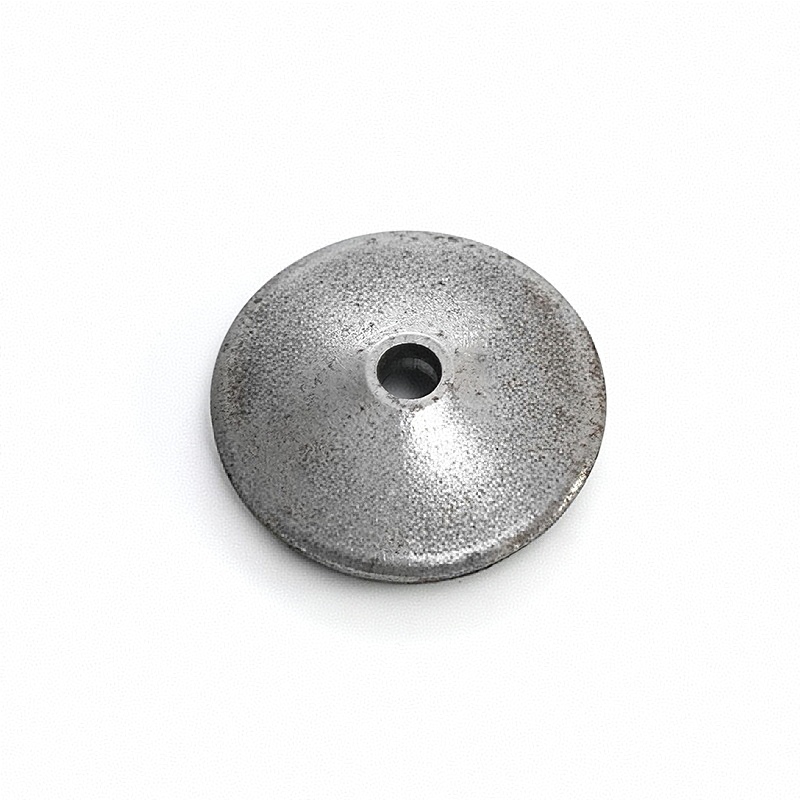 Custom Stamped Iron Packning Suppliers, Company Changzhou Dingjia Metal Technology Co., Ltd. är Kinas leverantörer av anpassade stämplade järnpackningar och stämplade järnpackningsföretag, vår järnpackning... Visa produkt →
Mindre stansade delar går ofta in i solenoidhus, kondensatortätningshus, stift och kontakter. När en komponent behöver ferromagnetiska egenskaper är järnbaserat material det naturliga valet. Ett magnetventilhus, till exempel, koncentrerar magnetfältet samtidigt som det håller enheten kompakt. Vi producerar stansade magnetventilhus i järn för vätskekontroll och elektromekaniska system, med egenskaper kontrollerade mot kundens funktionskrav.
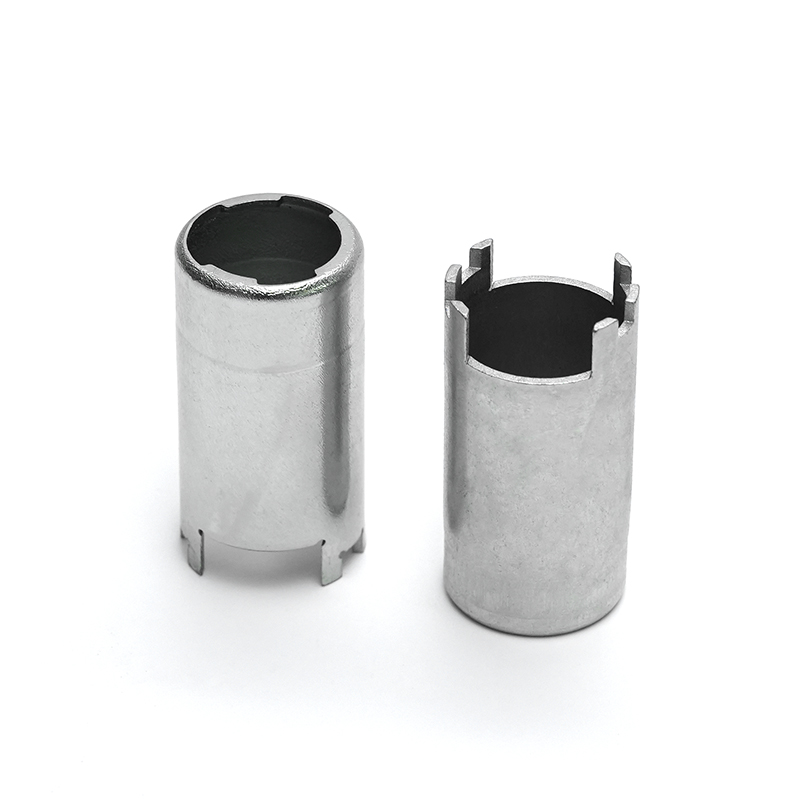 Custom stämplat järn magnetventilhus Leverantörer, Company Changzhou Dingjia Metal Technology Co., Ltd. är Kinas leverantörer av anpassade stämplade järnmagnetventilhus och stämplade järnmagnetventiler ... Visa produkt →
Friktionsplattor, kugghjulsingreppsfästen, ventilkärnenheter och oljebafflar är stämplade eftersom processen kan hålla planhet och hålposition utan dyrbar bearbetning. En oljebaffel inuti en växellåda förhindrar olja från att stänka där den skapar motstånd; en progressiv form håller de böjda flikarna och hålen konsekventa på volymen. För mer information, se vår stämplad oljebaffel av järn , som är designad för oljekontrollapplikationer.
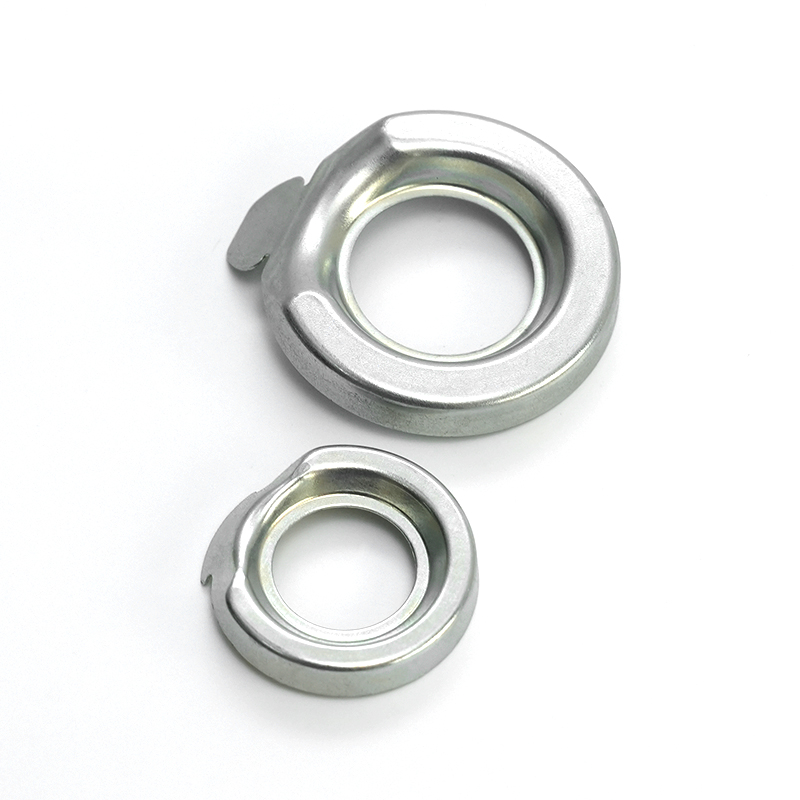 Custom stamped Iron Oil Baffel Suppliers, Company Changzhou Dingjia Metal Technology Co., Ltd. är China Custom Stamped Iron Oil Baffle Suppliers och Stamped Iron Oil Baffle Company, The S... Visa produkt →
En komplett offertförfrågan inkluderar ritning, materialkvalitet, ytfinish och de kritiska funktionerna. Om du nämner ett basmaterial men utelämnar kantskicket kommer leverantören att göra antaganden som kanske inte matchar din montering.
För allmänna toleranser hänvisar många köpare till ISO 2768-1. Fordonsprojekt lägger ofta till PPAP-dokumentation, första artikelinspektion och materialcertifikat. En bra leverantör kommer att fråga efter dessa detaljer innan offert, inte efter att formen är byggd.
En kompetent leverantör granskar ritningen för tillverkningsbarhet innan offert. De bör påpeka om ett hål är för nära en krök, om en snäv radie kommer att spricka materialet eller om toleransen är snävare än vad processen kan hålla. Om en leverantör bara citerar din ritning utan att ställa frågor, stannar produktionsrisken på din sida.
På vår anläggning är stansgranskning, inspektion av första artikeln och kontroller under processen en del av vårt standardarbetsflöde. Vi håller även formunderhåll internt, vilket är viktigt för långa produktionsserier. Presskapaciteten spelar mindre roll än möjligheten att matcha formdesignen till detaljens funktion och volym.
Innan du skickar en offertförfrågan, se till att ritningen anger materialstandard, kritiska ytor och förväntad årlig volym. Dessa tre detaljer tillåter en stämpelleverantör att föreslå rätt formtyp och en realistisk kostnadsstruktur. Om du är osäker på om en järnstämpeldel kan ersätta en bearbetad eller tillverkad komponent, skicka ritningen och låt en tillverkningsingenjör granska den tidigt. Vårt team hanterar formdesign, provutveckling och produktionskörningar; vi är redo att svara på designfrågor innan offertstadiet, eftersom det är där den verkliga kostnaden för en järnstämpeldel avgörs. För att diskutera en specifik del, kontakta vårt ingenjörsteam .
Stämplingsdelar i rostfritt stål: En köparguide till kvaliteter, toleranser och tillämpningar
2026-08-07Progressiv formdesign: Process, bandlayout, toleranser och verktygskostnader
2026-08-21Din e -postadress publiceras inte. Obligatoriska fält är markerade *
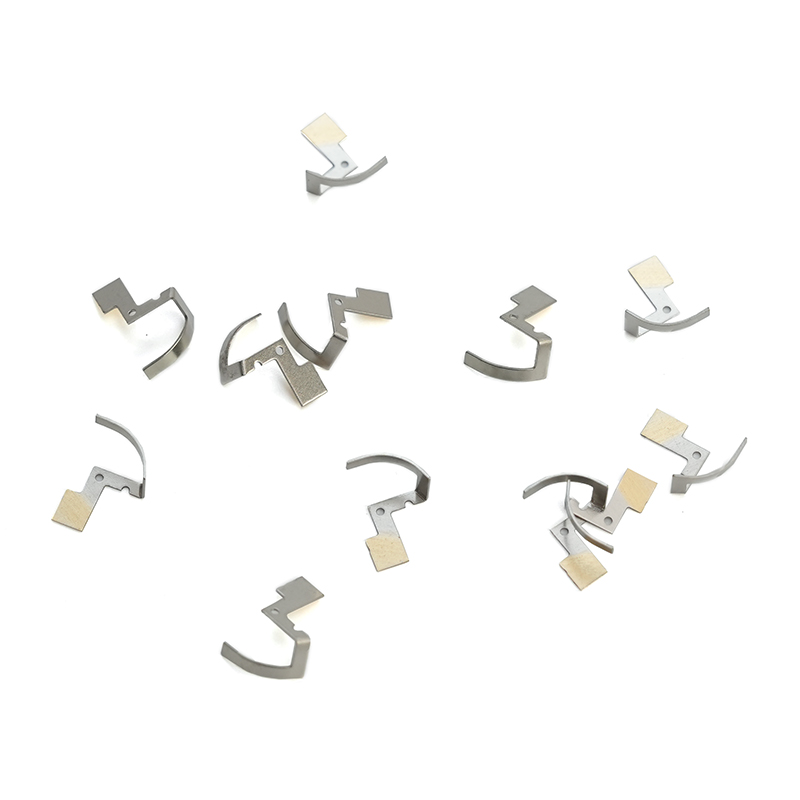
Vår rostfria stämplande metallkran är en högpresterande komponent utformad för att uppfylla de krävande kraven från industrier som behöver precision, hållbarhet och motstånd mot hårda miljöer. Till...
Se detaljer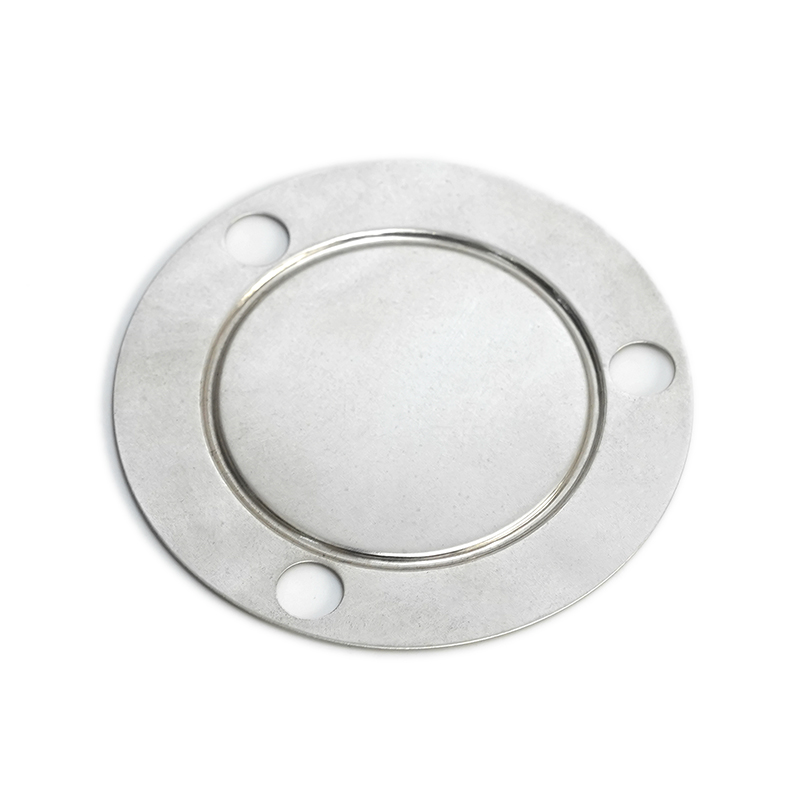
Vårt slitstödda och högtrycks rostfritt stålskal är konstruerade för att tåla förhållanden och ger exceptionella prestanda i olika industriella applikationer. Tillverkad av rostfritt stål i premium...
Se detaljer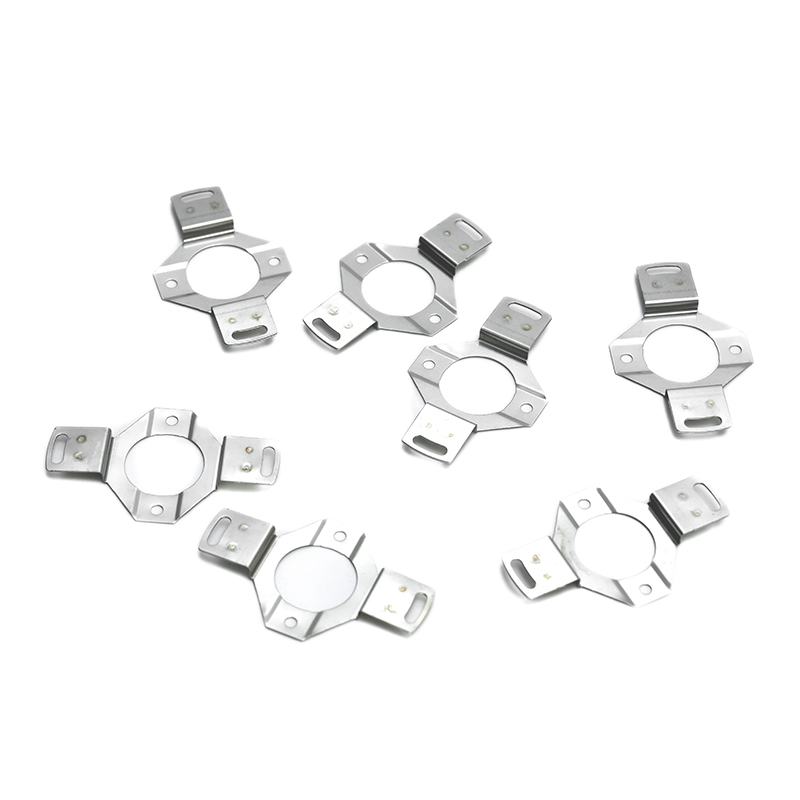
Vårt slitstödda rostfritt stålfäste är konstruerad för högpresterande applikationer där hållbarhet och styrka är av största vikt. Tillverkad av premium rostfritt stål är denna konsol utformad för a...
Se detaljer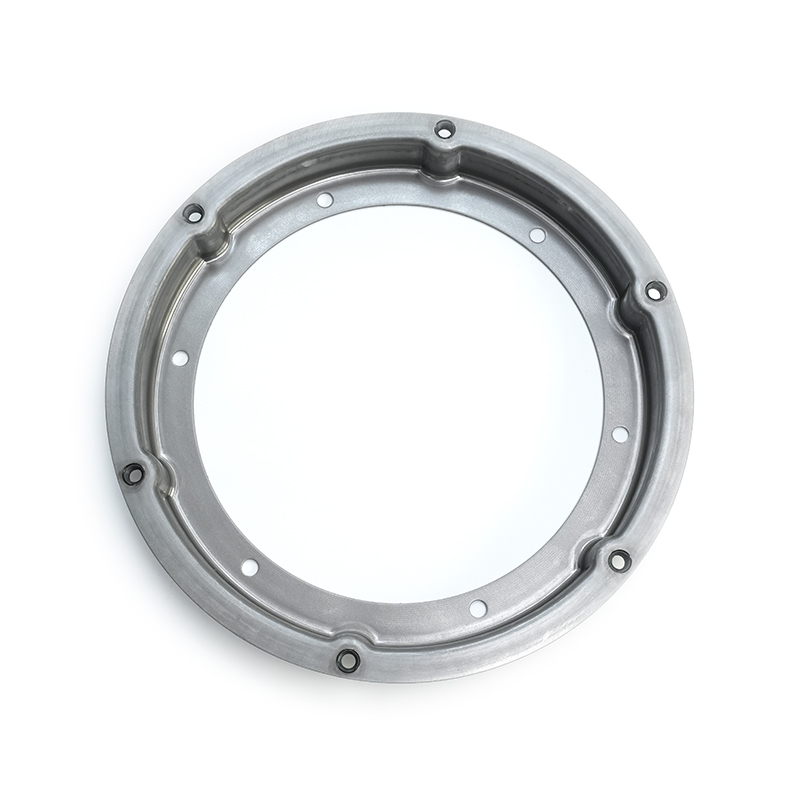
Järnmotorns vridmomentomvandlarkomponent Stampingdelar är precisionskonstruerade komponenter som är specifikt utformade för vridmomentomvandlare i fordonsdrivningssystem. Tillverkade med hjälp av j...
Se detaljer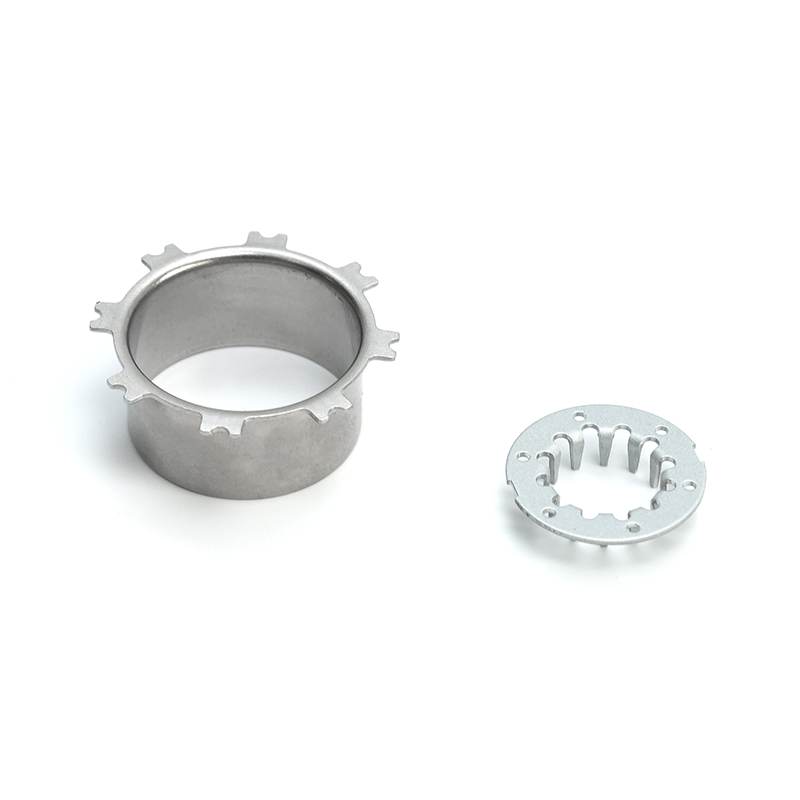
Vår järnmonteringsfäste är en robust, mångsidig och mycket hållbar stödlösning utformad för ett brett utbud av industriella och kommersiella applikationer. Denna monteringsfäste är konstruerad av j...
Se detaljer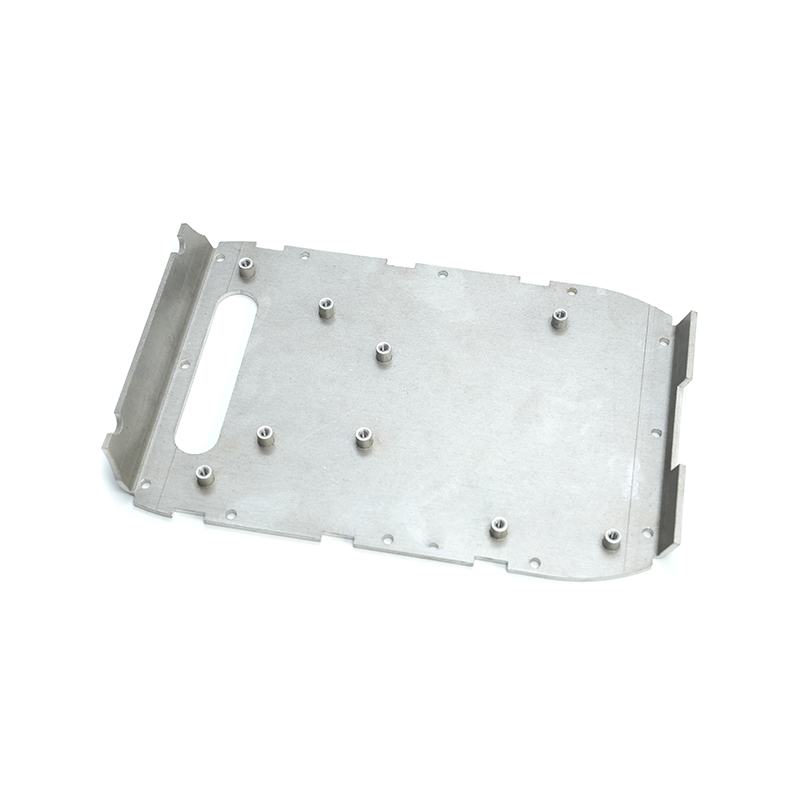
Den stämplade aluminiumfläktvärmplattan för ny energiladdningstakplugg är en nyckelkomponent tillverkad av aluminiumlegering med användning av stämpelteknologi, allmänt använd i pluggavsnittet i ny...
Se detaljer
Vår koppar tunnväggiga lagerbur är en väsentlig komponent utformad för användning i precisionslager som erbjuder hållbarhet och effektiv prestanda i olika industriella applikationer. Konstruerad av...
Se detaljer
Mässingsbärande dammlock är viktiga komponenter som är utformade för att skydda lager och andra mekaniska delar från smuts, damm, fukt och föroreningar som kan orsaka för tidig slitage och skador. ...
Se detaljer
Konserverade kopparstift är precisionskonstruerade elektriska kontakter utformade för att ge tillförlitlig och effektiv prestanda i ett brett spektrum av applikationer. Dessa stift är tillverkade a...
Se detaljer
Fosforbronsanslutningar är precisionskonstruerade elektriska komponenter tillverkade av en kopparlegering som kombinerar koppar, tenn och fosfor. Detta specialiserade material erbjuder en unik blan...
Se detaljer
Copper Silver Plated Water Pump Solenoid Valve Pin är en högpresterande, precisionskonstruerad komponent utformad för funktionalitet i vattenpumpens magnetventiler. Tillverkad med en kombination av...
Se detaljer
Den stämplade kopparens silverpläterade nya energiladdningsladdningsplugg är en högpresterande kontakt som är speciellt designad för nya energifordonsladdningsstationer. Tillverkad av högkvalitativ...
Se detaljerkontaktuppgifter
Address: No.6 Qiasheng North Road, Caoqiao Industrial Park, Xueyan Town, Wujin District, Changzhou City, Jiangsu -provinsen
TEL: 86-15050692548
Om du är intresserad av våra produkter, vänligen kontakta oss
 Ferrous & Non-Ferrous Metal Stampings Manufacturer