简体中文
Nybörjare
Hem / Nybörjare / Branschnyheter / Progressiv formdesign: Process, bandlayout, toleranser och verktygskostnader

En ingenjör skickar ett detaljtryck för ett fäste i rostfritt stål som kommer att sitta nära en turboladdare i en ny fordonsplattform. Den projicerade volymen är 400 000 stycken per år, och ett monteringshål måste hålla en tolerans på /-0,05 mm. Inom några dagar svarar verktygsleverantören med en remsa som visar hur spolmaterial kommer att stickas hål, trimmas, formas och skäras av i det färdiga fästet med ungefär 250 slag per minut. Det svaret är där progressiv formdesign antingen får sitt stöd eller börjar skapa problem.
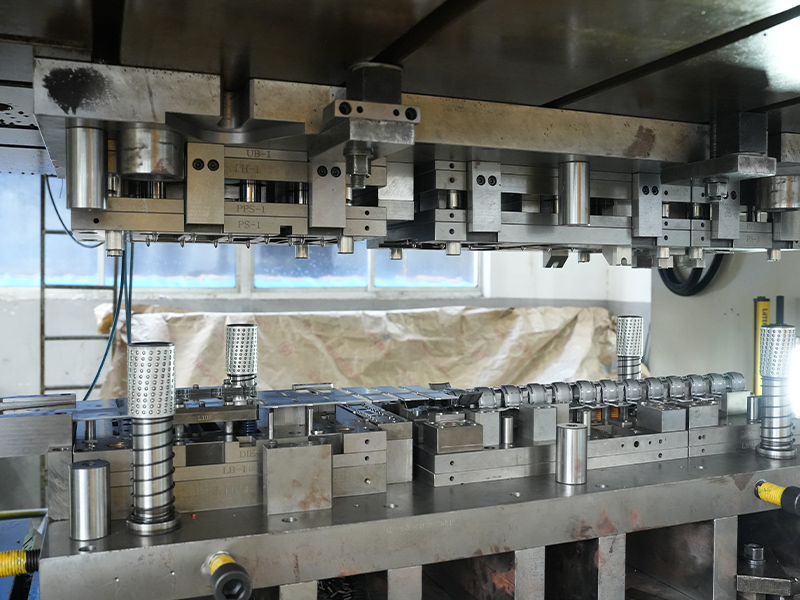
Progressiv formdesign är arrangemanget av flera stämplingsoperationer på en enda formsats så att varje pressslag ger en komplett del. Det förtjänar noggrann uppmärksamhet eftersom formverktygets layout avgör kvaliteten på varje del som produceras under verktygets livslängd, kostnaden för själva verktyget och ledtiden mellan beställning och produktion.
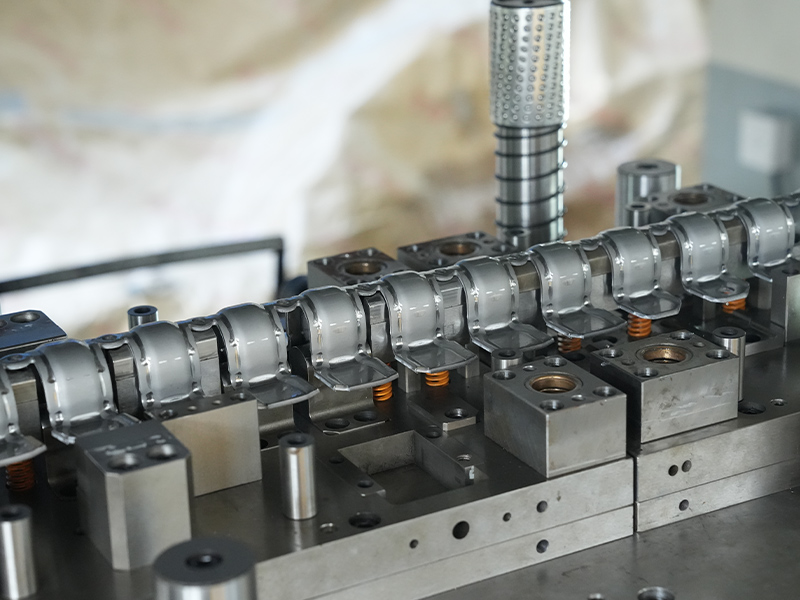
En progressiv form fungerar på en kontinuerlig remsa av metall. Remsan avancerar med ett fast avstånd, kallat stigningen eller matningslängden, med varje tryckslag. Vid varje station sker en operation: ett pilothål genomborras, en kontur beskärs, en fläns böjs, en kopp dras eller en funktion är präglad. Vid slutstationen separeras den färdiga delen från bärremsan som har burit den genom formen.
Huvuddelarna i en progressiv formdesign är:
Sekvensen och bärardesignen är inte detaljer. De är ryggraden i hela processen, eftersom varje nedströmsstation är beroende av att materialet kommer till rätt position i rätt form.
Progressiv formdesign följer ett repeterbart arbetsflöde. Att hoppa över ett steg dyker vanligtvis upp senare som ett problem i pressen.
Remslayouten är det viktigaste steget. En dålig layout med en instabil bärare eller svag styrning kan inte repareras med bättre bearbetning; det misslyckas på pressen, ibland först efter att tusentals delar har tillverkats. Av denna anledning lägger erfarna formdesigners mer tid på remslayouten än på någon annan fas.
Materialbeteende är utgångspunkten för varje progressiv formkonstruktion. Hårdare kvaliteter som 304, 316 och 410 rostfritt stål härdar under formningen, så formen måste lämna tillräckligt med utrymme och ibland innehålla avspänningssteg. Aluminium och dess legeringar bildas lätt men tenderar att galla på verktygsytor, så smörjning, polerat verktygsstål och kontrollerade spelrum är viktiga. Kopparlegeringar erbjuder utmärkt ledningsförmåga och duktilitet men kräver skarpa verktyg för att hålla grader borta från elektriska kontaktytor. Förzinkat eller galvaniserat stål kan förlora sin beläggning vid klippta kanter, så konstruktören måste kontrollera spelrum och kantgeometri för att skydda lagret.
| Material | Typiska progressiva formdelar | Designöverväganden |
|---|---|---|
| Rostfritt stål (304, 316, 410) | Fästen, packningar, värmesköldar | Arbetet härdar; behöver generösa tillstånd och ibland efterstämplingsbehandling |
| Aluminium och aluminiumlegeringar | Kylflänsar, laddpluggar | Lätt och formbar; titta på galling, fjädring och ytfinish |
| Koppar och mässing | Kontaktdon, stift, lagerkåpor | Utmärkt formbarhet; skarpa verktyg krävs för gradkontroll |
| Zink och galvaniserat stål | Motorhus, stötdämpare | Beläggning kan flagna; snäv frigång bevarar kantskyddet |
An stålfläns för fordon är ett bra exempel på en del som ser enkel ut men som beror mycket på progressionen. Kraven på flänsgeometri, hålmönster och planhet tvingar vanligtvis konstruktören att kombinera håltagnings-, trimnings- och formningsstationer, och formen måste hålla dimensionsstabilitet under långa produktionsserier.
 Anpassade fordonsstålflänsleverantörer, företag Changzhou Dingjia Metal Technology Co., Ltd. är Kinas anpassade leverantörer av stålflänsar för fordon och stålflänsföretag för fordon, vår... Visa produkt →
Delningen mellan stationerna definierar matningslängden och i sin tur antalet delar som produceras per slag. En kortare stigning ökar produktionen men kan lämna för lite utrymme för djupformningsverktyg. Bärremsan måste vara tillräckligt stark för att flytta delen genom varje station, men ändå smal nog för att hålla materialutnyttjandet högt. Pilotering är bara säker när pilothålen överlever till slutstationen, så layouten får inte skära bort dem för tidigt. Dessa kompromisser är anledningen till att granskningar av remsor är viktiga innan verktyget börjar.
Modern progressiv formdesign håller rutinmässigt hålpositioner till /-0,05 mm och planhet inom 0,1 mm för små till medelstora delar, men de uppnåbara värdena beror på materialtjocklek, bandbredd, delstorlek och antalet stationer. I högtemperaturmotorapplikationer, a rostfri turbo tätningspackning kräver tät planhet och gradfria kanter eftersom eventuella brister kan äventyra tätningen. En formdesigner som förstår funktionen hos varje funktion vet vilka toleranser som är kritiska och vilka som är sekundära, och den kunskapen påverkar direkt verktygskostnaden.
 Anpassad rostfritt stål Turbo tätningspackning Leverantörer, Company Changzhou Dingjia Metal Technology Co., Ltd. är leverantörer av anpassade turbotätningspackningar i rostfritt stål i Kina och turbo i rostfritt stål... Visa produkt →
En progressiv form är sällan det billigaste sättet att bygga en prototyp, och det är inte det rätta svaret för varje del. Verktyget i sig kan kosta några tusen dollar för en enkel tvåstationsdesign eller långt över sexsiffrigt för en komplex form med många formningsoperationer. Ekonomin gynnar vanligtvis en progressiv form när den årliga volymen är tillräckligt hög för att den låga kostnaden per del kompenserar för verktygsinvesteringen.
Enligt schemat tar en typisk progressiv tärning för en liten stämpling fyra till tio veckor att designa och bygga. Komplex geometri, hårda material och snäva toleranser förlänger det fönstret eftersom provtagning och provtagning tar längre tid. Planera för minst en omgång av provgodkännanden och bekräfta vem som bär kostnaden för ändringar orsakade av designuppdateringar på kundsidan.
Viktiga kostnadsfaktorer i en progressiv formdesign inkluderar:
Även erfarna team ser samma problem upprepas i progressiv formdesign. Att erkänna dessa problem tidigt minskar risken för köparen.
De flesta av dessa problem har en grundorsak: formen designas innan materialet och processen är helt förstått. En leverantör med produktionserfarenhet inom en rad olika material kan flagga dessa problem under offert istället för under provkörning.
Rätt partner tar med mer än en press och en tärning. Leta efter en leverantör som designar och bygger sina egna progressiva formar, har presskapacitet att driva produktionen i egen regi och som kan visa erfarenhet av både järn- och icke-järnmetaller. Ett kvalitetsledningssystem ger förtroende för att verktygs-, provtagnings- och produktionsstegen är dokumenterade. Viktigast av allt, leverantören bör vara villig att diskutera listlayout, toleransstrategi och materialval innan offerten låses.
På Changzhou Dingjia Metal Technology stöder samma ingenjörsteam som designar den progressiva formen också formmontering och stämplingslinjen. Vår stämplingskapacitet når 500 ton, och vårt produktionssortiment omfattar delar av rostfritt stål, järn, fordonsstål, aluminium, koppar och zink. Den strukturen innebär att materialkunskap och tillverkningsfeedback går direkt in i varje designgranskning. För nya projekt för energiladdningsstaplar har vi också tillämpat progressiva stansmetoder för komponenter som t.ex stämplad aluminium fläkt värmeplatta , där termisk prestanda, planhet och ytkvalitet spelar roll.
 Anpassad stämplad aluminiumfläkt värmeplatta Ny energiladdningsplugg, leverantörer, Changzhou Dingjia Metal Technology Co., Ltd. är Kina anpassad stämplad aluminiumfläkt värmeplatta, leverantörer av ny energiladdningsplugg och ... Visa produkt →
För att förbereda dig för din nästa del, granska vår praktisk guide till precisionsstämpling av delar för att se hur material, verktyg och produktionsfaktorer samverkar. Om du redan har en utskrift eller en 3D-modell kan du kontakta teamet diskutera remslayouten och verktygsplanen innan du förbinder dig till en full investering.
Progressiv formdesign belönar ingenjörer och köpare som ser bortom offerten. Bandlayouten, stationssekvensen, valet av verktygsstål och materialkunskapen bakom formen avgör om din del kommer i tid, håller sin tolerans och förblir prisvärd i volymen. Be att få se layouten, ifrågasätta antagandena och välj en partner vars matristekniker kommer att prata med dig innan stålet skärs.
Din e -postadress publiceras inte. Obligatoriska fält är markerade *
Vår höga temperaturbeständiga bilpackning i rostfritt stål är konstruerad för prestanda i fordonsapplikationer som kräver hållbarhet under värme- och tryckförhållanden. Tillverkad av rostfritt stål...
Se detaljer
Vårt slitstödda och högtrycks rostfritt stålskal är konstruerade för att tåla förhållanden och ger exceptionella prestanda i olika industriella applikationer. Tillverkad av rostfritt stål i premium...
Se detaljer
Den stämplade värmeskölden i rostfritt stål är en precisionsformad bilkomponent som är utformad för att skydda kritiska system från överdriven värme. Tillverkad med avancerad stämpelteknologi är de...
Se detaljer
Starlock -fästelementen i rostfritt stål är specialiserade fästkomponenter som är utformade för att säkert hålla delar på plats inom vattenventilenheter. Dessa fästelement är tillverkade av högkval...
Se detaljer
Järnkondensatortätningshuset är en precisionsstampad metallkomponent som är utformad för att omsluta och skydda kondensatorer, vilket säkerställer deras långsiktiga prestanda och tillförlitlighet. ...
Se detaljer
Den stämplade järnventilens kärnmontering tillverkas med stämpelteknologi och tillverkad av järnmaterial av hög kvalitet, exakt stämplade i form. Denna komponent används ofta i olika vätskekontroll...
Se detaljer
Vår korrosionsbeständiga fordonsstålfäste är konstruerad för hållbarhet och prestanda i krävande fordonsapplikationer. Tillverkad av högkvalitativ, korrosionsbeständig stål, erbjuder denna konsol e...
Se detaljer
Den stämplade aluminiumfläktvärmplattan för ny energiladdningstakplugg är en nyckelkomponent tillverkad av aluminiumlegering med användning av stämpelteknologi, allmänt använd i pluggavsnittet i ny...
Se detaljer
Vår koppar tunnväggiga lagerbur är en väsentlig komponent utformad för användning i precisionslager som erbjuder hållbarhet och effektiv prestanda i olika industriella applikationer. Konstruerad av...
Se detaljer
Fosforbronsanslutningar är precisionskonstruerade elektriska komponenter tillverkade av en kopparlegering som kombinerar koppar, tenn och fosfor. Detta specialiserade material erbjuder en unik blan...
Se detaljer
Den stämplade kopparens silverpläterade nya energiladdningsladdningsplugg är en högpresterande kontakt som är speciellt designad för nya energifordonsladdningsstationer. Tillverkad av högkvalitativ...
Se detaljer
Vårt galvaniserade arkmotorhus erbjuder robust skydd och livslängd för ett brett utbud av elmotorer som används i olika branscher. Detta motorhus är utformat från högkvalitativt galvaniserat stål o...
Se detaljerkontaktuppgifter
Address: No.6 Qiasheng North Road, Caoqiao Industrial Park, Xueyan Town, Wujin District, Changzhou City, Jiangsu -provinsen
TEL: 86-15050692548
Om du är intresserad av våra produkter, vänligen kontakta oss
 Ferrous & Non-Ferrous Metal Stampings Manufacturer